Barisan Pengeluaran Penapaian Yogurt Factory
-- Pengeluar Mantap & Boleh Dipercayai --
Gambaran Keseluruhan Produk
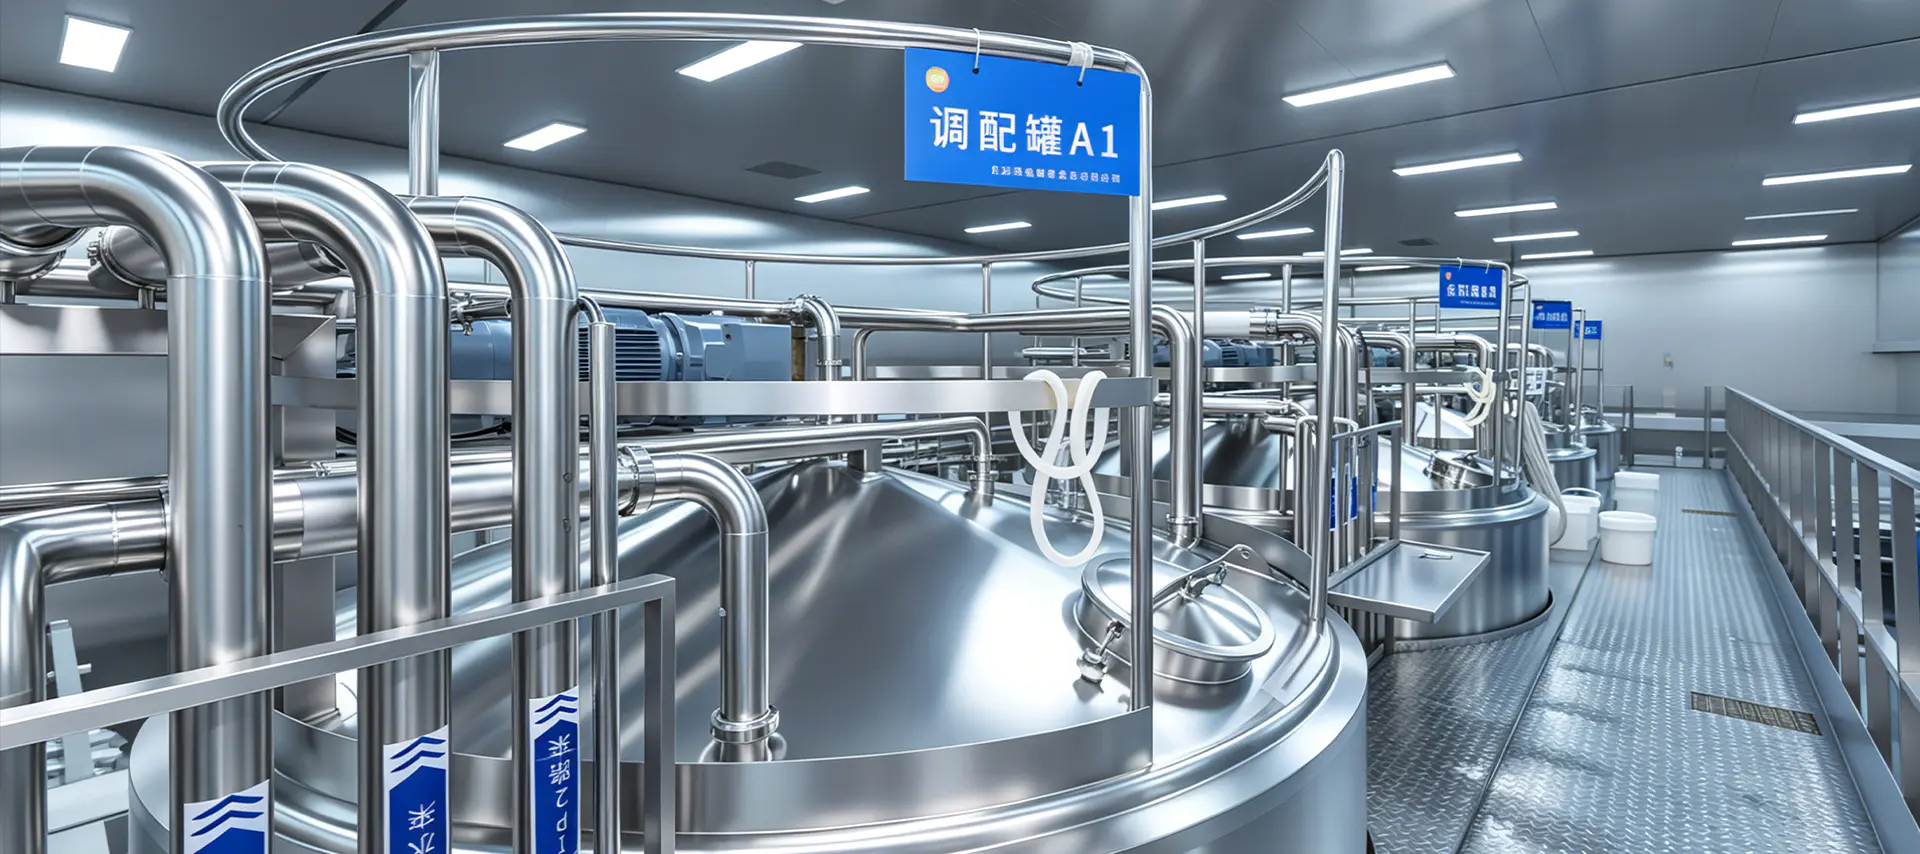
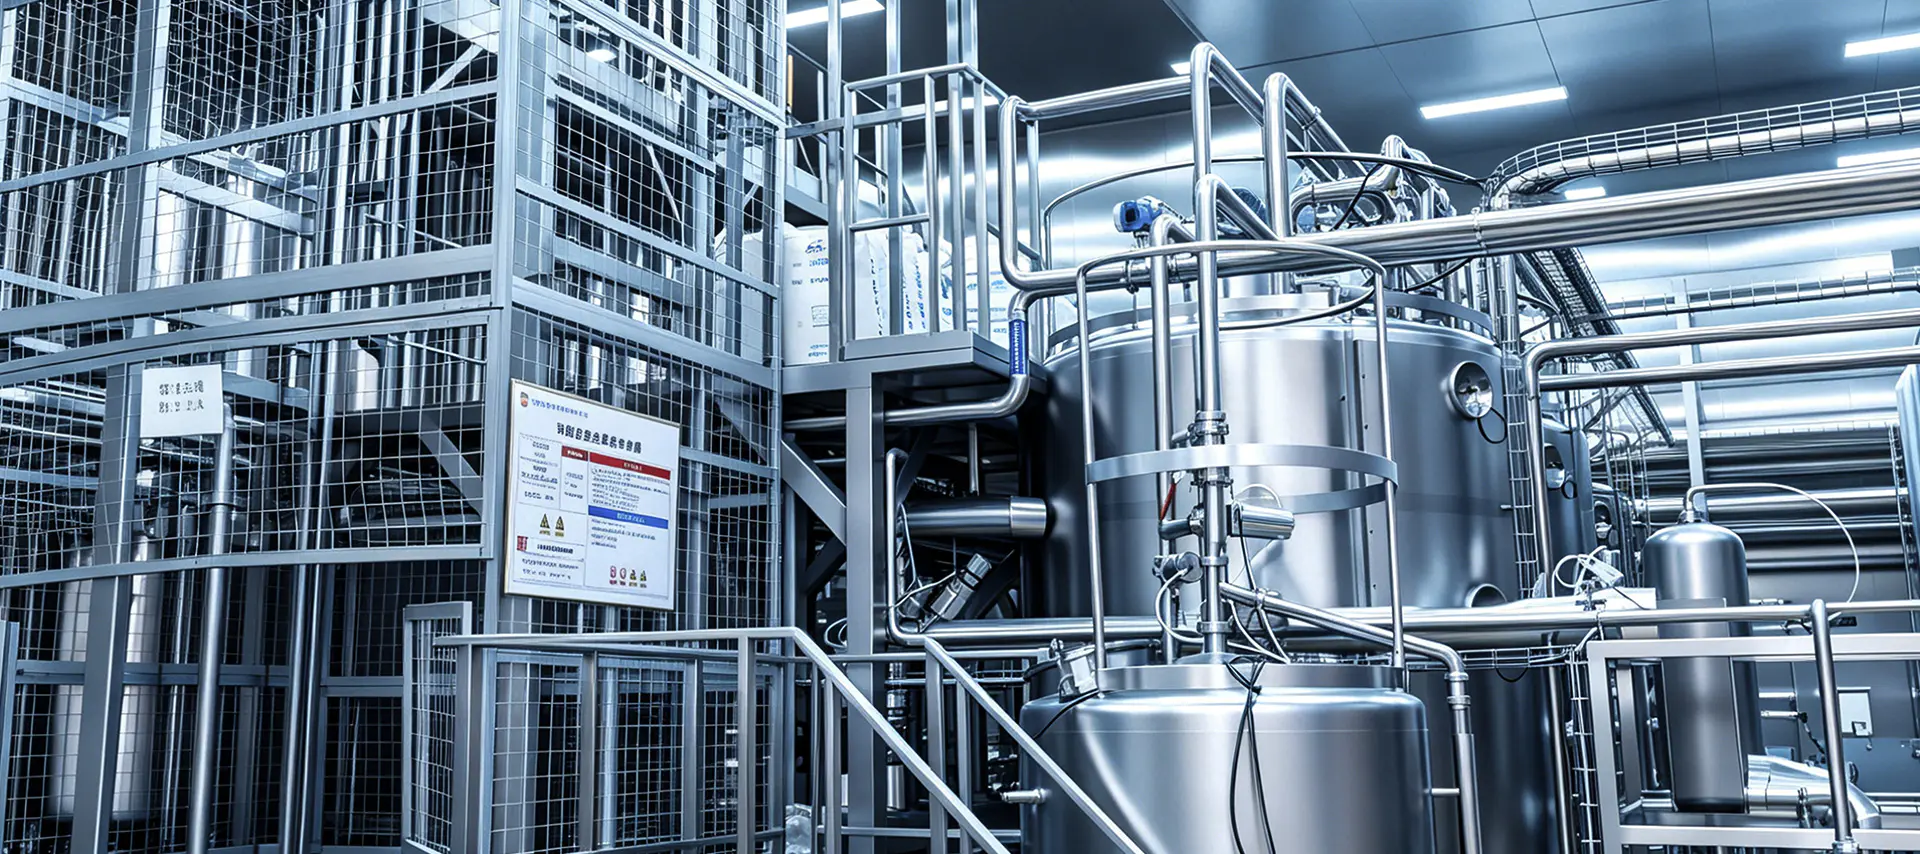
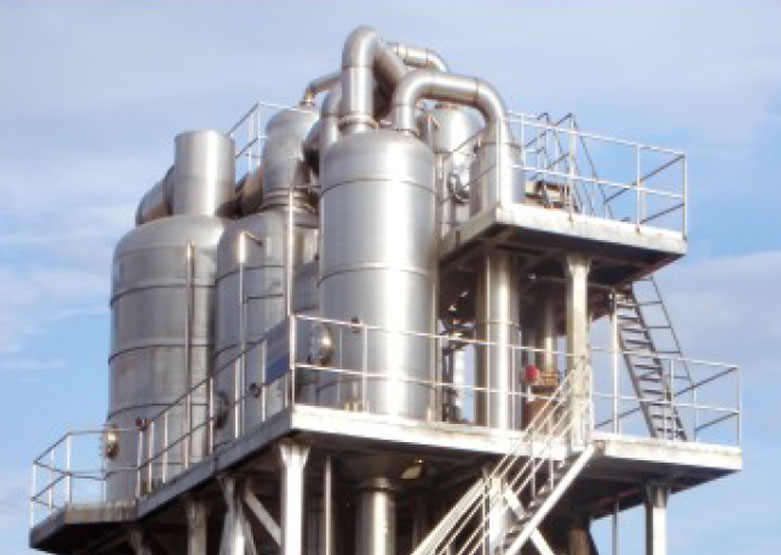
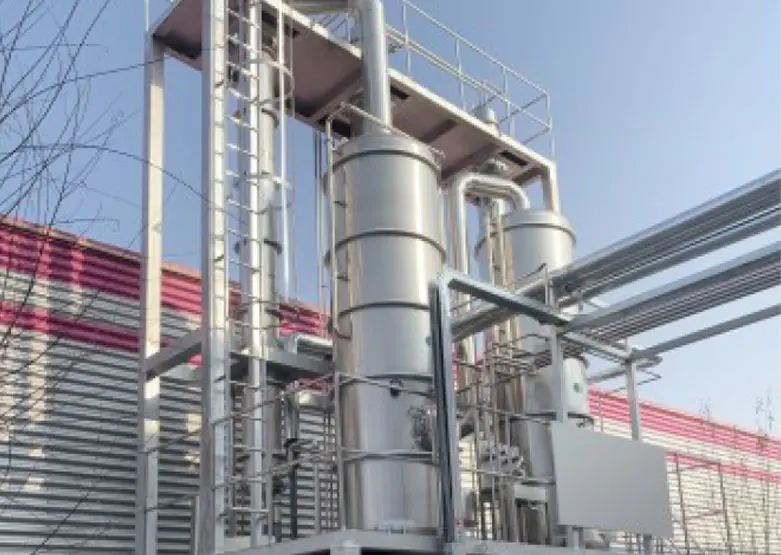
Barisan Pengeluaran Penapaian Yogurt kami ialah penyelesaian automatik proses penuh untuk set pembuatan yogurt, yogurt kacau, yogurt Greek dan minuman probiotik berperisa. Bermula daripada penerimaan susu mentah dan pempasteuran melalui penapaian terkawal suhu yang tepat, penyejukan pantas, perasa dan pengisian yang bersih, talian ini direka bentuk untuk memberikan tekstur yang konsisten, keasidan yang stabil dan kiraan probiotik aktif dalam setiap kumpulan. Dibina daripada SS 316L gred makanan dan dikawal oleh automasi PLC, talian itu memenuhi piawaian GMP, CE dan ISO 9001, dan boleh dikonfigurasikan untuk kapasiti daripada tenusu artisan kecil kepada pengeluar yogurt industri berskala besar yang menghasilkan puluhan ribu liter sehari.
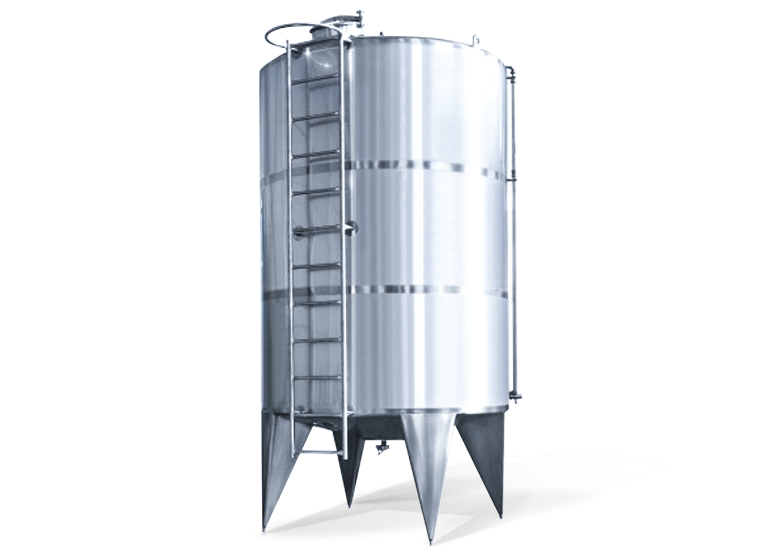
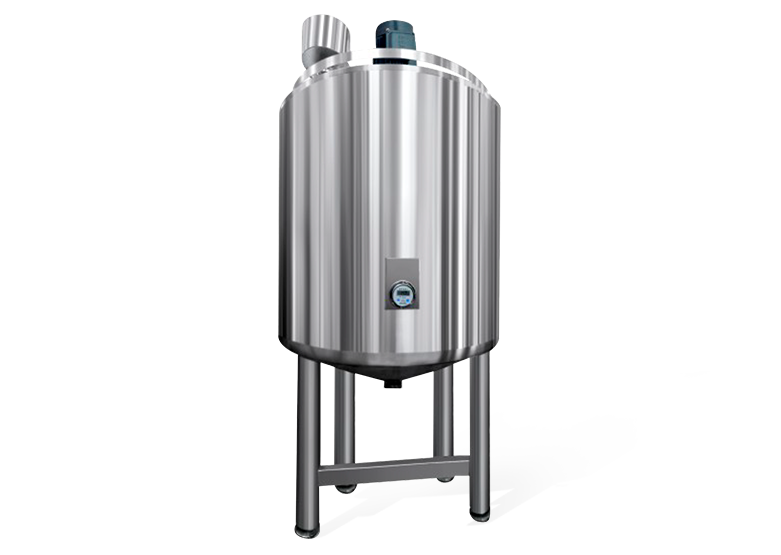
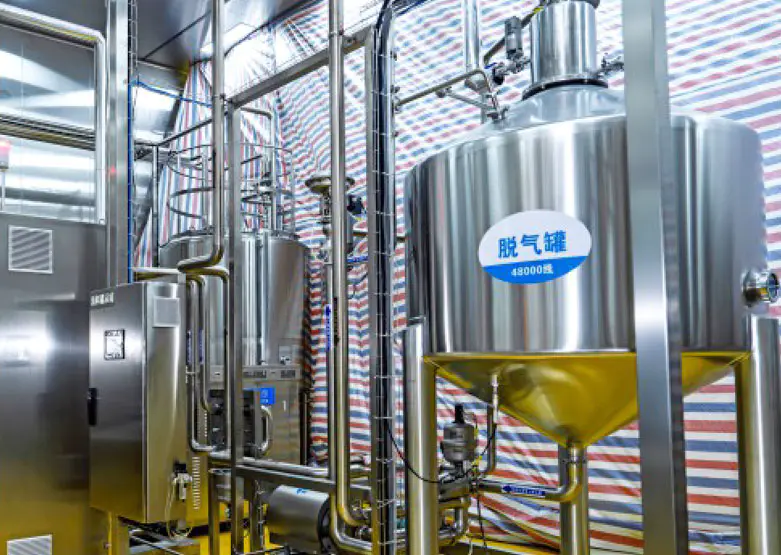
Lembaran Spesifikasi Teknikal
| Parameter | Perincian |
|---|---|
| Kapasiti Pemprosesan | 500 L/j – 20,000 L/j (kelompok atau berterusan) |
| Suhu Pempasteuran | 85–95°C, tahan 15–30 minit (denaturasi protein whey untuk struktur gel) |
| Tekanan Homogenisasi | 150–200 bar (dua peringkat) |
| Suhu Penapaian | 40–45°C, dikawal hingga 0.5°C dalam tangki berjaket |
| Masa Penapaian | 4-8 jam (set yogurt); 3–5 jam (kacau, penapaian tangki) |
| Budaya Pemula | L. bulgaricus S. thermophilus (standard); strain probiotik tambahan pilihan |
| Penyejukan Selepas Penapaian | Penyejukan pantas kepada 4–8°C untuk menghentikan aktiviti mikrob |
| Bahan Tangki Penapaian | SS 316L, berjaket sepenuhnya dengan penebat; boleh CIP |
| Produk Berkenaan | Set yogurt, yogurt kacau, yogurt Greek, yogurt berperisa, minuman probiotik |
| Pensijilan | CE, ISO 9001, patuh GMP |
Ciri-ciri Utama
- Tangki penapaian berjaket ketepatan mengekalkan suhu penapaian dalam lingkungan 0.5°C, memastikan pembangunan keasidan yang konsisten, struktur gel dan kiraan probiotik aktif dalam setiap kelompok.
- Suhu pempasteuran yang lebih tinggi (85–95°C) mendenaturasi protein whey untuk menambah baik badan yogurt, mengurangkan sineresis (pemisahan whey) dan memanjangkan jangka hayat produk — perbezaan proses utama daripada pempasteuran susu standard.
- Sistem dos kultur pemula steril menyuntik jumlah terukur kultur bakteria hidup terus ke dalam susu yang disejukkan di bawah keadaan aseptik, mencegah pencemaran dan memastikan prestasi kultur yang stabil kelompok demi kelompok.
- Sistem penyuap dan perasa buah selepas penapaian menambah penyediaan buah, sirap gula dan perisa semula jadi sebaris sebelum diisi, menyokong pelbagai jenis SKU yogurt berperisa dari satu baris.
- Konfigurasi modular menyokong kedua-dua set yogurt (penapaian dalam pembungkusan akhir) dan yogurt kacau (penapaian tangki sebelum mengisi) pada platform asas yang sama.
Aliran Proses
- Penerimaan & Penyimpanan Susu Mentah: Susu mentah diuji kualiti semasa ketibaan, ditapis untuk membuang kekotoran, dan disejukkan hingga 4°C dalam tangki simpanan bertebat SS 316L. Kandungan pepejal susu disahkan pada atau melebihi 11.2% — minimum yang diperlukan untuk struktur gel yogurt yang teguh dan stabil.
- Penyeragaman & Pengadunan Bahan: Tahap lemak dan protein diseragamkan kepada sasaran resipi. Susu tepung skim tambahan, gula, penstabil (pektin, kanji), dan gentian prebiotik dilarutkan dan dicampur ke dalam asas susu di bawah pengadukan terkawal.
- homogenisasi: Susu dipanaskan hingga 60°C dan dihomogenkan pada 150–200 bar melalui penghomogen bertekanan tinggi dua peringkat untuk memecahkan gumpalan lemak, mencipta asas seragam yang licin, dan menghalang pemisahan krim semasa tempoh penapaian yang dilanjutkan.
- Pempasteuran Suhu Tinggi: Susu dipanaskan hingga 85–95°C dan disimpan selama 15–30 minit. Suhu tinggi ini bukan sahaja memusnahkan organisma rosak tetapi juga menyahtukarkan protein whey — langkah kritikal yang meningkatkan badan yogurt dengan ketara, mengurangkan sineresis (pemisahan whey) dan meningkatkan kelikatan.
- Penyejukan & Inokulasi: Susu dipasteur disejukkan kepada 42–45°C dan kultur pemula hidup (Lactobacillus bulgaricus dan Streptococcus thermophilus, ditambah dengan strain probiotik pilihan) dimasukkan secara aseptik ke dalam susu yang disejukkan melalui sistem dos steril yang ditentukur.
- Penapaian: Susu yang disuntik disimpan dalam tangki penapaian keluli tahan karat berjaket pada suhu 42°C selama 4–8 jam. Penderia pH sebaris memantau keluk pengasidan; penapaian dihentikan dengan penyejukan apabila pH sasaran 4.2–4.6 tercapai.
- Penyejukan, Perisa & Pengisian: Yogurt yang ditapai disejukkan dengan cepat kepada 4–8°C untuk mengunci tekstur dan aktiviti probiotik. Persediaan buah-buahan, perisa atau pemanis ditambah melalui sistem dos sebaris sebelum produk diisi ke dalam cawan, botol atau kantung dalam keadaan bersih.
Faedah Berdaya Saing
- Aktiviti Probiotik yang Konsisten: Kawalan suhu penapaian yang tepat dalam 0.5°C dan kunci penyejukan selepas penapaian pantas dalam jumlah probiotik aktif kelompok demi kelompok, menyokong tuntutan kesihatan berfungsi dan memenuhi keperluan CFU yang diisytiharkan oleh label sepanjang hayat rak produk.
- Fleksibiliti Jenis Yogurt Berbilang: Set yogurt, yogurt kacau, yogurt minuman, yogurt gaya Greek (tegang) dan minuman probiotik berperisa semuanya boleh dihasilkan pada platform yang sama dengan menukar antara program resipi PLC pra-simpan — memaksimumkan keluasan SKU daripada pelaburan modal tunggal.
- Sineresis yang dikurangkan: Gabungan tekanan penghomogenan yang dioptimumkan dan pempasteuran suhu tinggi (85–95°C) dengan ketara mengurangkan pemisahan whey dalam produk siap, memberikan tekstur tebal dan licin secara konsisten yang memanjangkan daya tarikan dan mengurangkan aduan pengguna.
- Perasa Pantas & Integrasi Buah: Sistem penyuap buah sebaris dan perisa rasa ketepatan menghapuskan batching manual, mengurangkan risiko pencemaran silang, dan membolehkan pertukaran pantas antara SKU berperisa berbeza — daripada yogurt biasa kepada varian strawberi, beri biru atau mangga — dalam masa kurang daripada 30 minit.
- Keperluan Buruh Rendah: Automasi PLC penuh dengan CIP automatik mengurangkan jumlah keperluan buruh mahir kepada satu atau dua operator setiap syif, dengan ketara mengurangkan kos pengeluaran seliter berbanding loji pemprosesan tenusu separa manual.