Pemprosesan UHT ditakrifkan oleh set parameter ringkas: susu dipanaskan hingga 135–150°C, ditahan selama 2–5 saat, dan kemudian disejukkan dengan cepat ke suhu persekitaran. Hasilnya ialah produk steril komersil yang boleh disimpan tanpa dibuka pada suhu bilik selama 6 hingga 12 bulan, berbanding dengan 7 hingga 15 hari jangka hayat simpan dalam peti sejuk biasa susu pasteur HTST. Perbezaan tunggal itu mengubah keseluruhan logik kilang tenusu, termasuk jejari pengedaran, format pembungkusan, keadaan gudang dan pergantungan rantaian sejuk.
Parameter suhu, bagaimanapun, hanya menerangkan hasil, bukan kos. Fasa UHT mencetuskan tindak balas Maillard yang menyebabkan sedikit rasa masak, kehilangan separa tiamin dan vitamin C, dan denaturasi protein whey yang keterukan bergantung pada bentuk lengkung pemanasan, penahanan dan penyejukan penuh. Pemanasan perlahan meningkatkan keperangan; penyejukan yang tidak mencukupi memanjangkan pendedahan haba. Oleh itu, talian UHT yang direka dengan baik adalah kurang mengenai mencapai suhu sasaran berbanding memastikan setiap titisan susu mengalami sejarah terma padat yang sama semasa mengalir melalui sistem.
Sistem UHT terus menyuntik wap masakan terus ke dalam produk, mencapai kenaikan suhu yang sangat cepat dan beban haba yang minimum, yang sesuai dengan produk yang mengekalkan rasa adalah keutamaan. Tetapi sistem langsung memerlukan wap berkualiti tinggi, kawalan pengimbangan tekanan yang kompleks dan pelaburan permulaan yang lebih tinggi. Sistem tidak langsung memindahkan haba melalui penukar haba plat atau tiub, mencapai kadar pemulihan haba melebihi 90% sambil menawarkan kawalan yang lebih intuitif dan program CIP yang lebih ringkas. Kecuali loji susu putih yang sangat besar, kebanyakan talian UHT dibina di sekeliling pemanasan tidak langsung.
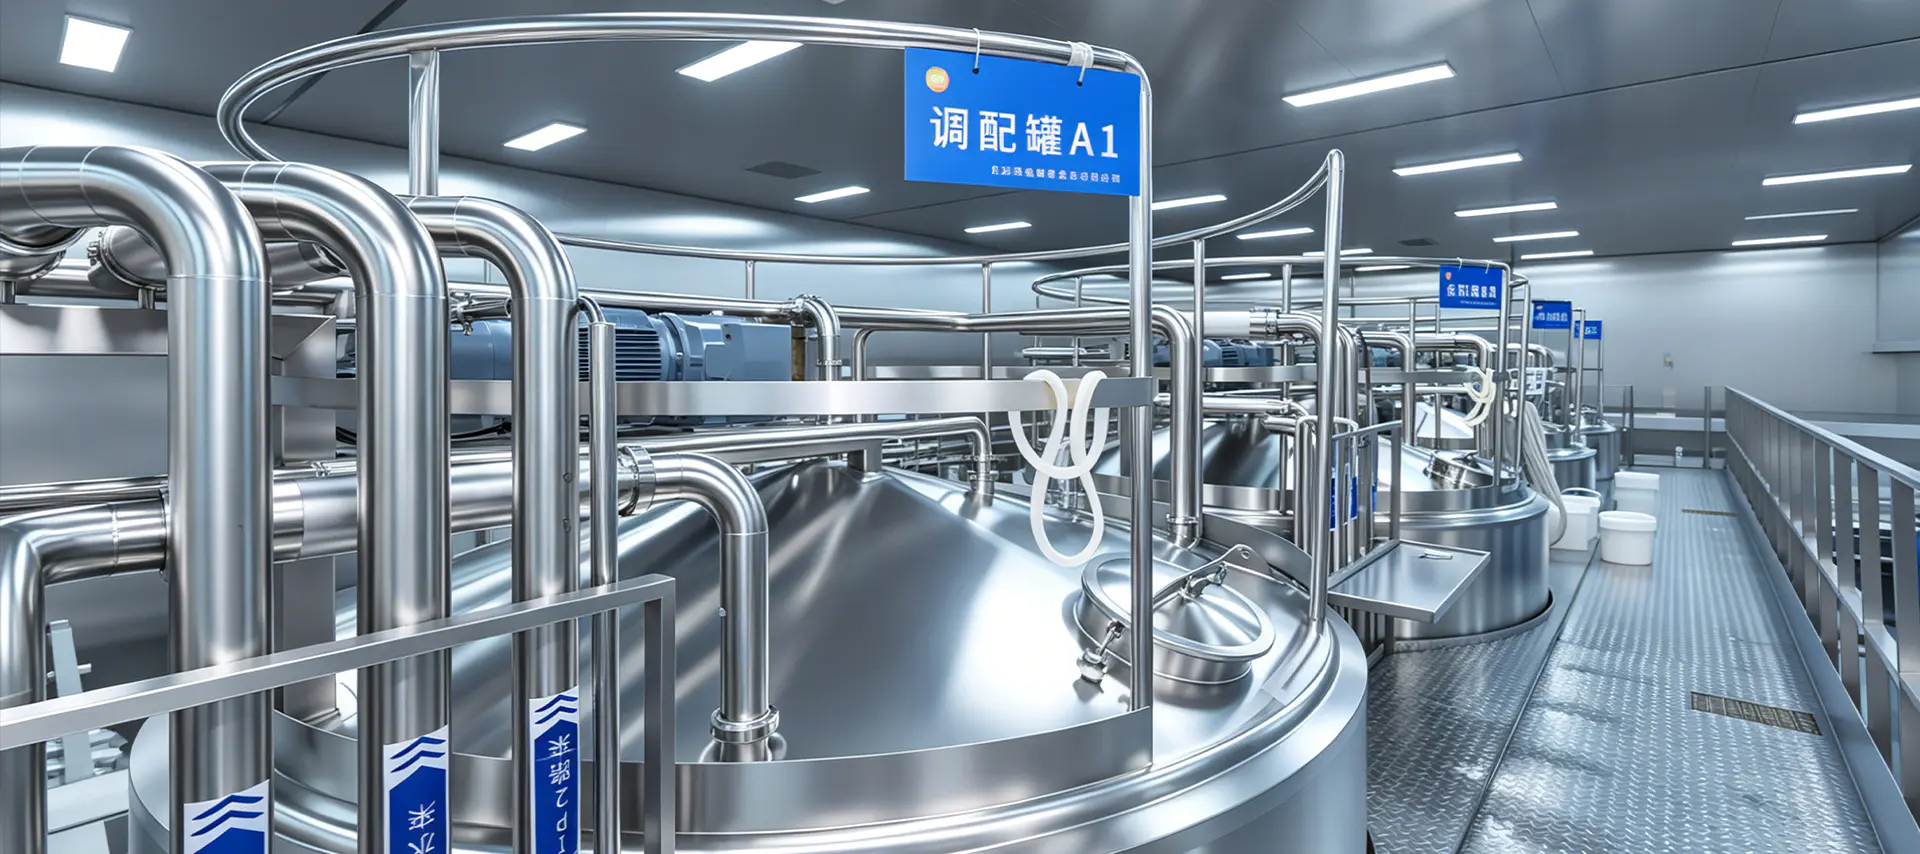
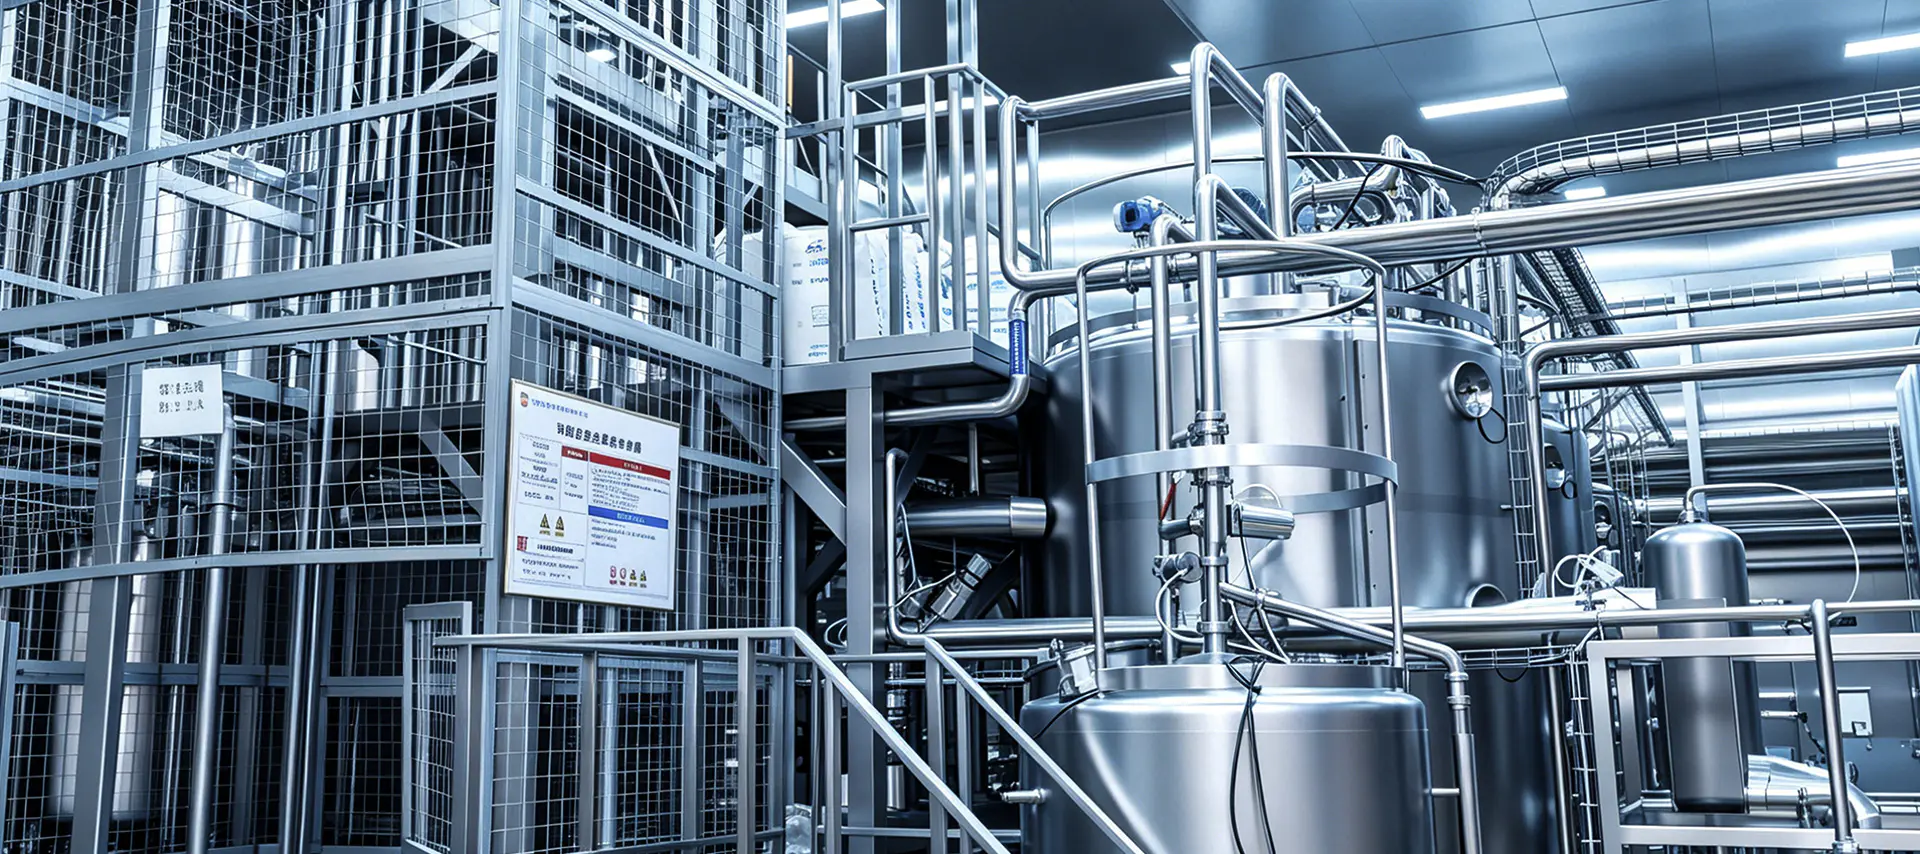
Dalam konfigurasi tidak langsung, prapemanasan, pemanasan akhir dan penyejukan semuanya berlaku dalam modul pemindahan haba yang sama. Kualiti reka bentuk pakej itu secara langsung mempengaruhi kecekapan pemanasan, kadar kekotoran dan penggunaan tenaga. Inilah sebabnya mengapa penilaian peralatan tidak harus berhenti pada suhu pensterilan maksimum, tetapi harus menumpukan pada kadar penjanaan semula praktikal, penurunan tekanan, dan kebolehbersih tergelincir penukar haba di bawah keadaan pengeluaran sebenar.
 Pembekal Skid Penukar Haba, Kilang Tersuai, Pengeluar - Shanghai Yi Yang Yi Yang Fluid Tech ialah Pembekal Skid Penukar Haba, Kilang Skid Penukar Haba Tersuai dan Pengeluar di China, Penerangan Fungsi... Lihat Produk →
Talian UHT bukan pensteril yang digabungkan dengan pengisi. Ia adalah satu siri peringkat proses yang saling berkaitan di mana kualiti keluaran setiap langkah menentukan kestabilan langkah seterusnya. Baris lengkap biasanya termasuk modul berikut:
Banyak loji menumpukan perhatian mereka pada bahagian UHT, tetapi kekangan kapasiti sebenar biasanya di hulu. Jika susu mentah mempunyai kiraan mikrob awal yang tinggi, enzim tahan haba boleh bertahan dalam rawatan UHT dan terus memecahkan lemak dan protein semasa penyimpanan, yang membawa kepada pembekuan atau tidak berperisa minggu selepas diisi. Penapisan, penyahgasan dan penyeragaman yang betul mengurangkan beban pada pensteril dan juga mengehadkan mendapan pada permukaan pemindahan haba.
Peletakan homogenizer sama pentingnya. Apabila homogenisasi dilakukan sebelum rawatan UHT, globul lemak ditapis pada kelikatan yang lebih rendah dan kecenderungan pengotoran pensteril berkurangan. Penghomogen yang salah dinyatakan, contohnya dengan tekanan yang tidak mencukupi atau pengedap yang lemah, menyebabkan pengagregatan lemak selepas pensterilan, dan kecacatan ini menjadi jauh lebih ketara apabila produk disimpan di luar rantai sejuk.
Bahagian UHT ialah nadi proses talian. Susu dipanaskan dengan cepat pada suhu yang ditetapkan, melalui tiub penahan untuk masa kediaman yang diperlukan, dan kemudian disejukkan di bawah 80°C. Jika suhu jatuh di bawah had proses yang lebih rendah, injap lencongan aliran mesti secara automatik mengubah hala produk yang kurang disterilkan supaya ia tidak pernah mencapai peringkat pengisian.
Fungsi ini bergantung bukan sahaja pada pensteril itu sendiri, tetapi juga pada instrumentasi, kereta api injap, dan logik kawalan. Menilai peralatan sistem pensterilan oleh itu memerlukan pandangan yang lebih dekat pada margin reka bentuk tiub pegangan, kecekapan pemindahan haba, masa tindak balas sensor, dan kebolehpercayaan sistem lencongan. Butiran ini menentukan sama ada talian boleh mengekalkan kemandulan komersial di bawah keadaan susu mentah yang berubah-ubah.
 Pembekal Peralatan Sistem Pensterilan, Kilang Tersuai, Pengeluar - Shangh Yi Yang Fluid Tech ialah Pembekal Peralatan Sistem Pensterilan, Kilang Peralatan Sistem Pensterilan Tersuai dan Pengeluar di Ch... Lihat Produk →
Peranan penyahgasan dalam talian UHT mudah dipandang remeh. Oksigen terlarut dalam susu mentah mempercepatkan pengoksidaan lemak dan menghasilkan rasa basi, manakala udara yang terperangkap mengganggu meter aliran dan ketepatan pengisian. Unit penyahgas menaikkan sedikit suhu susu untuk mengurangkan keterlarutan gas dan kemudian menggunakan vakum untuk mengeluarkan udara dan sebahagian daripada sebatian aroma yang tidak menentu, meningkatkan kestabilan rasa produk akhir.
Dalam talian yang direka bentuk dengan betul, kapasiti lonjakan sebelum dan selepas bahagian UHT menyerap gelagat mula-henti sekejap pengisi. Tanpa penimbal itu, gangguan pengisian secara langsung mengganggu halaju aliran dan masa penahanan dalam pensteril, mewujudkan kebolehubahan tersembunyi yang tiada gelung kawalan dapat diperbetulkan sepenuhnya.
Pemilihan talian hendaklah bermula dengan kapasiti realistik dan pelan produk, bukan dengan senarai mesin. Hanya selepas julat kapasiti ditetapkan, kaedah pemanasan, kawasan pertukaran haba, isipadu tangki penampan dan kelajuan pengisi boleh dipadankan secara koheren. Jadual di bawah menunjukkan julat rujukan biasa.
| Kapasiti | Pendekatan Pemanasan Biasa | Pertimbangan |
|---|---|---|
| 1,000–3,000 L/j | Penukar haba plat tidak langsung | Susun atur padat, permintaan tenaga yang lebih rendah, sesuai dengan bekalan serantau |
| 3,000–6,000 L/j | Infusi tidak langsung atau wap | Memerlukan tangki penampan yang lebih besar dan kitaran CIP yang lebih cekap |
| 6,000–12,000 L/j | Infusi wap atau sistem campuran | Automasi penuh, pemulihan haba, penyelarasan pengisian yang berterusan |
Kualiti susu mentah menetapkan had keras pada jangka hayat UHT. Semasa perancangan projek, pembekal harus menerima data yang jelas tentang kiraan mikrob, kiraan sel somatik, dan kestabilan haba protein, kerana nilai ini mendorong pilihan suhu pensterilan dan tekanan homogenisasi. Susu dengan kestabilan haba protein yang lemah cenderung mengotorkan permukaan pemanasan dengan cepat, memendekkan masa tayangan berterusan dan meningkatkan bilangan kitaran pembersihan.
Di pasaran domestik China, susu UHT kebanyakannya dibungkus dalam bata aseptik dan format bantal untuk pengedaran ambien. Apabila talian dirancang untuk dieksport ke Asia Tenggara, Timur Tengah atau Afrika, keserasian bahan pengisi, format pembungkusan dan keadaan gudang mesti disemak terlebih dahulu. Jika talian yang sama juga akan mengendalikan susu berperisa atau minuman susu, urutan CIP mesti direka bentuk untuk mengelakkan pencemaran silang antara perubahan produk.
Untuk kilang yang hanya berfungsi untuk pasaran tempatan dan tidak memerlukan pengedaran ambien, lebih mudah barisan pengeluaran susu pasteur selalunya merupakan pilihan modal yang lebih masuk akal. Nilai ekonomi teknologi UHT muncul hanya apabila jangka hayat yang panjang dan logistik suhu bilik adalah sebahagian daripada model perniagaan.
Punca masa henti yang paling tidak dapat diramalkan dalam loji UHT ialah kekotoran permukaan pemindahan haba. Protein susu dan garam kalsium mengendap pada dinding panas, secara beransur-ansur mengurangkan kecekapan pemindahan haba dan meningkatkan penurunan tekanan sehingga sistem memerlukan pemberhentian pembersihan. Cara praktikal untuk mengawal kekotoran adalah melalui suhu prapemanasan, halaju aliran, dan komposisi susu mentah, bukan dengan hanya memendekkan selang pembersihan. Penukar yang direka dengan baik memastikan perbezaan suhu dinding-ke-bendalir cukup rendah untuk memperlahankan pemendapan.
Risiko kualiti terbesar dalam talian UHT bukan di dalam pensteril tetapi di hilirannya. Bolong tangki aseptik, sistem udara pengisi, dan gasket pada sambungan paip semuanya boleh membenarkan pencemaran semula produk yang sudah steril. Oleh kerana kecacatan jenis ini biasanya muncul hanya selepas beberapa minggu penyimpanan, penyiasatan adalah mahal dan selalunya memerlukan pembuangan kumpulan besar. Pencegahan bergantung pada reka bentuk bahagian aseptik dan penyelenggaraan berdisiplin setiap komponen pengedap.
Pembersihan tetap adalah langkah balas asas terhadap kekotoran dan pencemaran semula. Program CIP yang lengkap meliputi peringkat pencucian alkali dan asid serta pembilasan akhir, dan ia mesti menyampaikan kadar aliran dan suhu yang diperlukan melalui tiub pegangan secara khusus. A bersaiz betul Sistem pembersihan CIP mengurangkan keperluan untuk pembongkaran manual dan mengurangkan kemungkinan kesilapan manusia.
 Pembekal Peralatan Sistem Pembersihan CIP, Kilang Tersuai, Pengeluar - Shangh Yi Yang Fluid Tech ialah Pembekal Peralatan Sistem Pembersihan CIP, Kilang Peralatan Sistem Pembersihan CIP Tersuai dan Pengeluar di Ch... Lihat Produk →
Walaupun dengan peralatan yang betul, parameter CIP memerlukan pengesahan dan pengoptimuman berterusan berdasarkan keadaan tapak. The sokongan perkhidmatan teknikal pembekal menyediakan selepas pentauliahan, termasuk pengesahan pembersihan, diagnosis kerosakan dan latihan pengendali, sering membuat perbezaan antara talian yang berjalan dengan pasti dan yang tidak pernah mencapai output nominalnya.
Pembeli secara semula jadi membandingkan harga dan jenama pensteril dan pengisi, tetapi reka bentuk kejuruteraan di sekeliling mesin tersebut menentukan sama ada kilang itu benar-benar berprestasi. Saiz tangki, cerun paip, pemilihan pam, rangkaian pemulihan haba, logik automasi, dan rangkaian paip CIP semuanya perlu diseimbangkan sebagai satu sistem. Pembekal dengan pengalaman penyepaduan talian penuh bermula daripada pengiraan aliran proses dan kemudian memilih peralatan untuk menyesuaikan aliran itu, dan bukannya memasang mesin individu daripada sumber yang berbeza.
Inilah sebabnya proses dan reka bentuk kejuruteraan keupayaan mesti membawa berat yang sama dalam penilaian pembekal seperti harga perkakasan. Talian UHT melibatkan perbelanjaan modal yang besar dan meninggalkan sedikit ruang untuk pengubahsuaian selepas pemasangan. Memberi keutamaan yang sama kepada reka bentuk proses, pemadanan peralatan, pengesahan pembersihan dan sokongan selepas jualan adalah lebih penting daripada tawar-menawar untuk harga terendah pada satu mesin.

Butiran Perhubungan
Production Address: No. 9188 Jalan Chuannan Fenggong, Daerah Fengxian, Shanghai
Office Address: Bilik 603, Bangunan 57, No. 260 Maoyuan Road, Daerah Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pautan Pantas
Minta Sebut Harga Tersuai Perlukan Sesuatu yang Istimewa? Kami Sedia Untuk Membantu.